Realizacja usług i procesów dla biznesu

RALEN GROUP / Spawalnictwo i ślusarstwo

08 / METAL

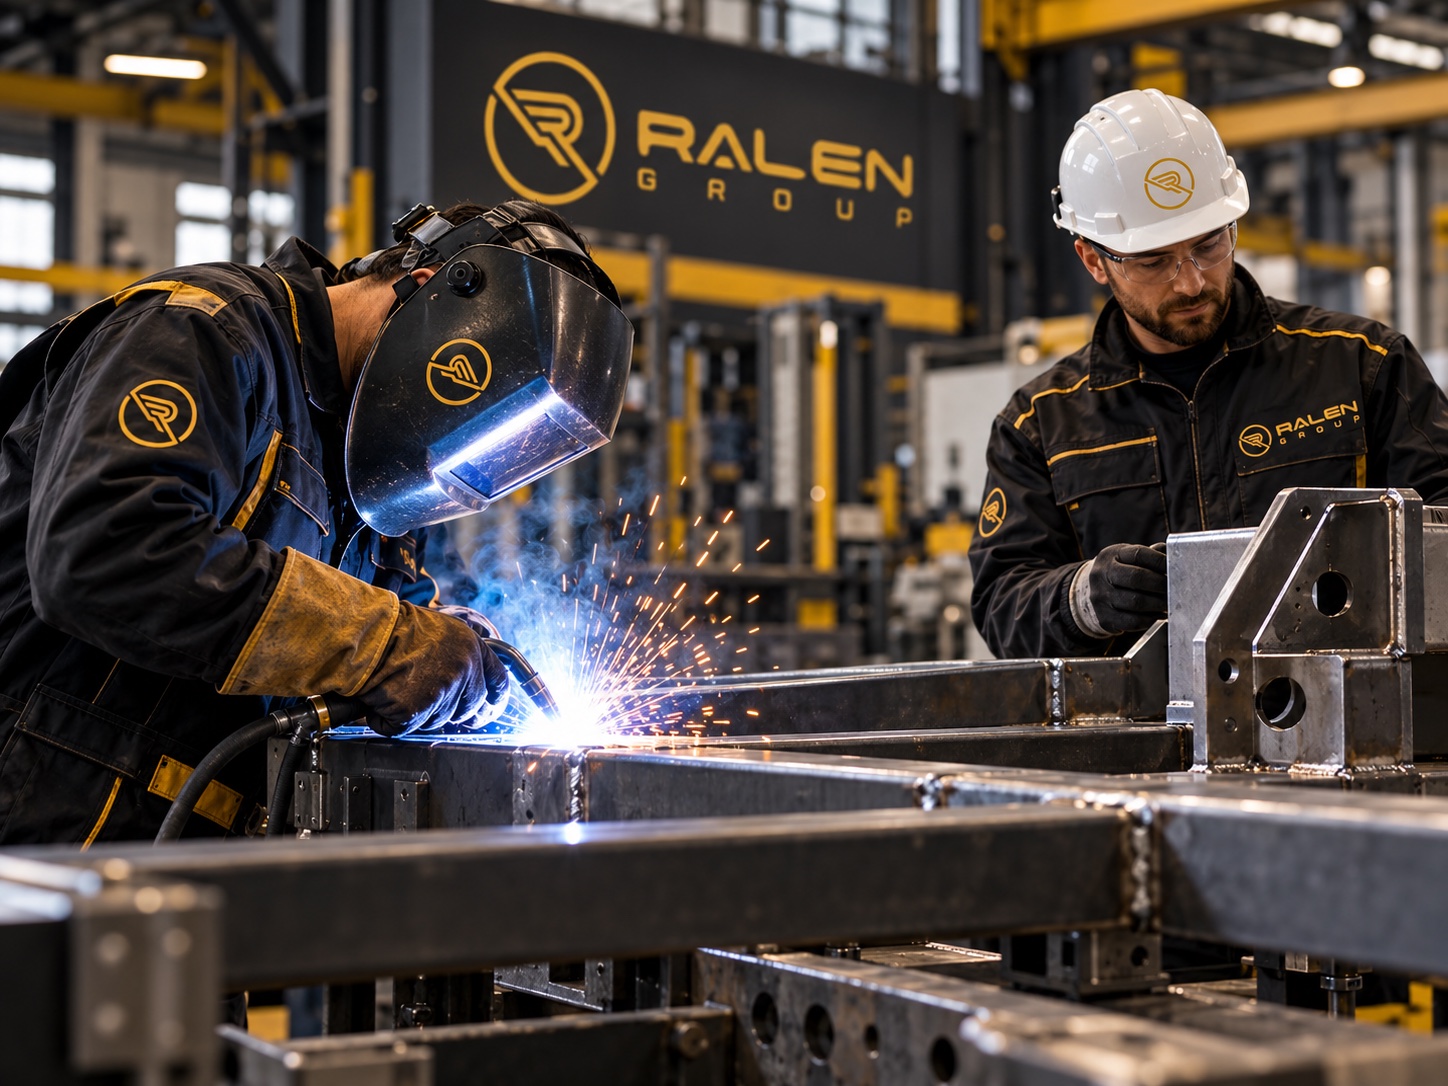
Prace metalowe prowadzone od rysunku do odbioru.

Warsztat, montaż, spawanie, konstrukcje i remonty w środowisku, w którym technologia, kwalifikacje, BHP i dokumentacja jakościowa muszą być powiązane.

Omów zakres współpracy
Spawalnictwo i ślusarstwo — Przygotowanie krawędzi
08 / METAL · ZAKRES I ODPOWIEDZIALNOŚĆRALEN GROUP · SPAWALNICTWO I ŚLUSARSTWO

Przed wyceną prac metalowych należy zdefiniować materiał, geometrię, metodę, pozycję, zakres spoin, tolerancje, kolejność montażu i kryteria odbioru. Nie wystarczy nazwa procesu. Zmiana rysunku, grubości, materiału dodatkowego lub warunków dostępu może zmienić wymagane kwalifikacje, instrukcję technologiczną, zabezpieczenia i zakres badań.

ZAKRES USŁUGI

Proces opisany od wejścia do odbioru.

Każdy etap opisuje wykonawcę, kryterium zakończenia, dokument i osobę odbierającą.

  1. 01

    Przygotowanie warsztatowe

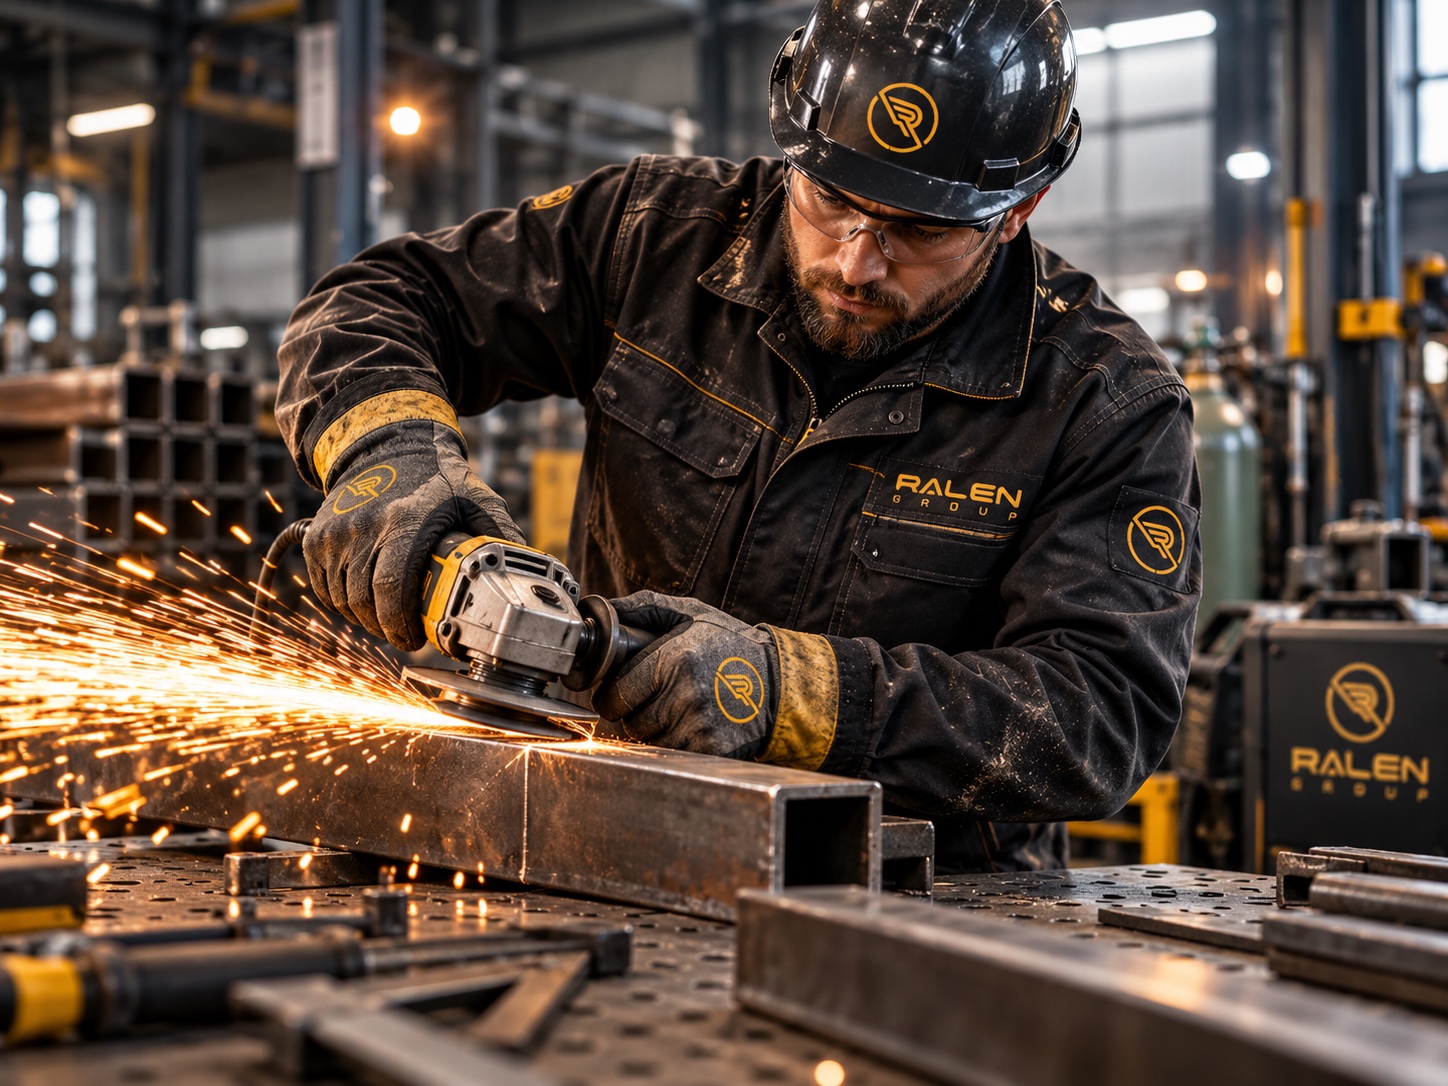
    Cięcie, ukosowanie, trasowanie, wiercenie, gratowanie i przygotowanie krawędzi według rysunku. Numeracja detali i kontrola wymiaru przed montażem pomagają ograniczyć błędy korygowane dopiero po spawaniu.

  2. 02

    Spawanie i kontrola procesu

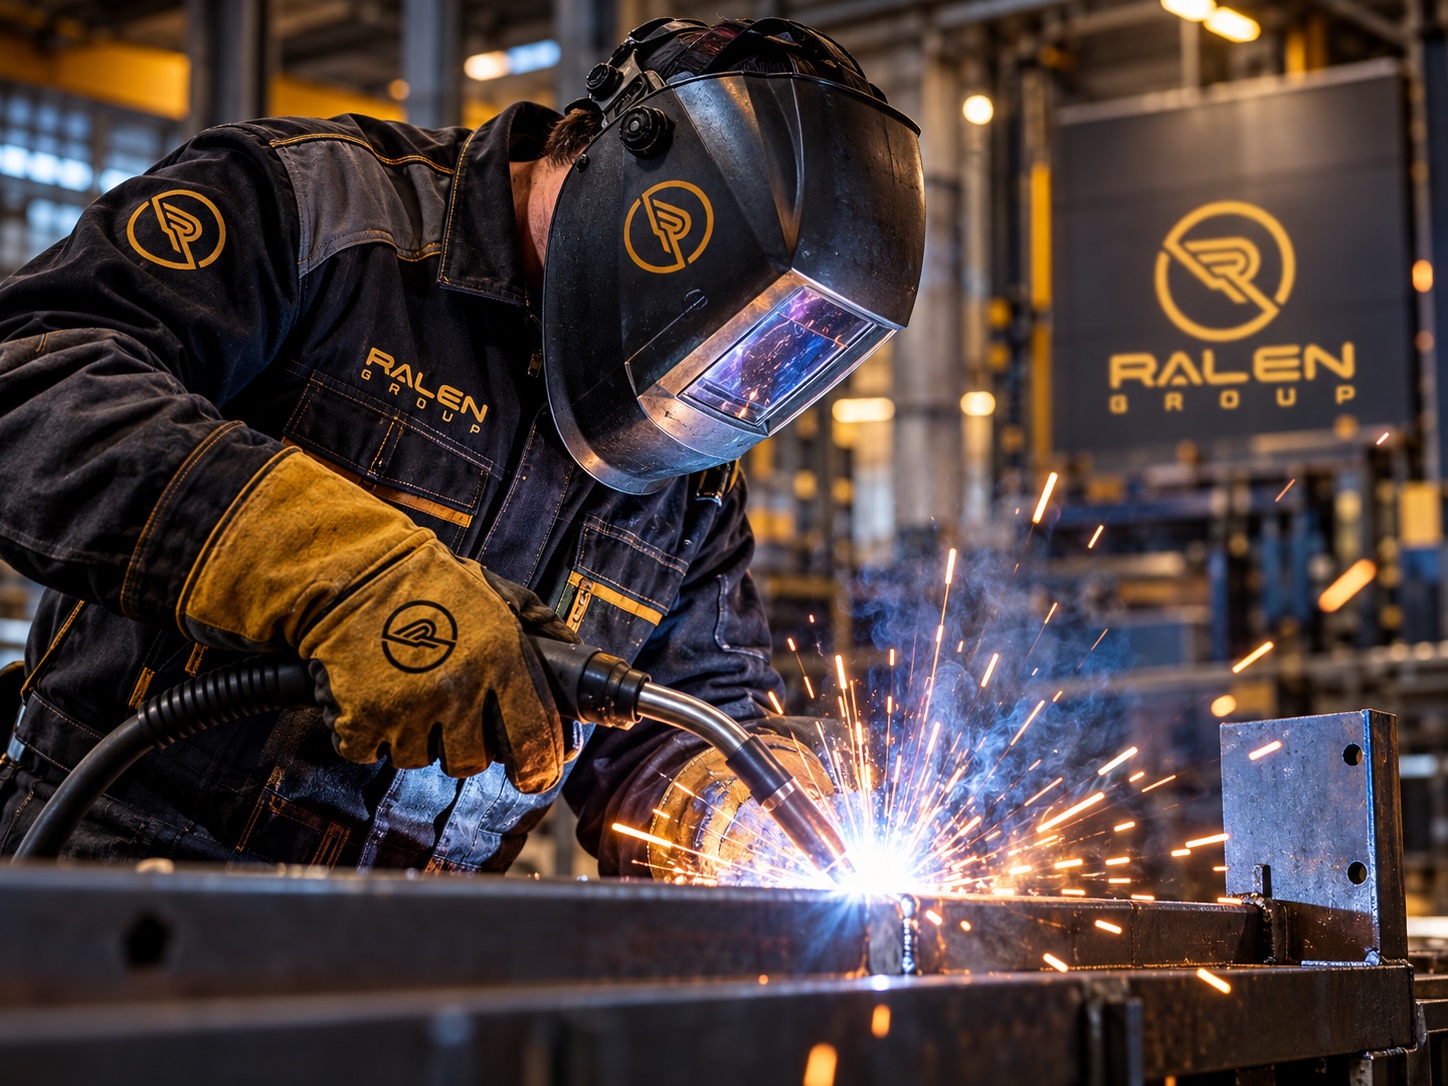
    Metoda, materiał, pozycja, grubość, gaz, materiał dodatkowy, WPS/WPQR i wymagania projektu muszą być dobrane przez właściwego właściciela technicznego. Kwalifikacje spawacza sprawdza się względem zakresu zadania i ważności dokumentu.

  3. 03

    Ślusarstwo i montaż konstrukcji

    Pasowanie, szczelinowanie, prostowanie, montaż podzespołów i kontrola geometrii. Plan podnoszenia, podpory, dostęp, kolejność sczepiania oraz tolerancje uzgadnia się przed rozpoczęciem.

  4. 04

    Stocznia i prace remontowe

    Warunki dostępu, prace na wysokości, przestrzenie zamknięte, prace gorące, koordynacja z innymi branżami i pozwolenia wymagają procedur stoczni. Zakres remontu musi określać granicę odpowiedzialności na jednostce lub sekcji.

  5. 05

    Kontrola i dokumentacja jakościowa

    Identyfikacja materiału, dokumenty dostawy, zapis wykonawcy i procesu, kontrola wizualna, pomiary oraz badania NDT w odpowiednim zakresie. Raport i niezgodność powinny wskazywać element, rewizję rysunku i decyzję.

  6. 06

    Naprawy i przeróbki

    Przed reworkiem należy uzyskać zatwierdzoną dyspozycję, ocenić wpływ na materiał i spoinę oraz określić ponowną kontrolę. Nie usuwa się śladów niezgodności bez decyzji jakości.

MODEL OPERACYJNY

Reguły, które porządkują realizację.

Te punkty należy dopasować do lokalizacji, zakresu umowy, procedur klienta i osób odpowiedzialnych za odbiór.

01

Dokumentacja przed rozpoczęciem

Zakres zlecenia należy odnieść do rysunku, rewizji, materiału, grubości, przygotowania krawędzi, tolerancji i kryteriów odbioru. Jeżeli wymagana jest WPS, plan kontroli, identyfikacja materiału, badanie NDT lub dokument kwalifikacji, właściciel projektu wskazuje format i odpowiedzialność. Rozbieżność między rysunkiem a elementem zatrzymuje pracę do decyzji inżyniera. Oznaczenie detalu i partii utrzymuje identyfikowalność po cięciu, dopasowaniu, spawaniu, poprawce i przekazaniu do kolejnego etapu.

02

Proces i warunki warsztatu

Przed spawaniem określa się proces, materiał dodatkowy, przygotowanie, czystość, pozycję, dostęp, osłonę gazową oraz warunki środowiskowe zgodne z zatwierdzoną technologią. Elementy należy prawidłowo ustawić i zamocować, a podgrzewanie lub kolejność ściegów prowadzić tylko według wymagań projektu. W stoczni dochodzą ograniczone przestrzenie, praca na wysokości, sąsiednie procesy, ruch ładunków i warunki pogodowe. Nie wolno zastępować technologii doświadczeniem operatora, jeśli klient wymaga zatwierdzonej instrukcji.

03

Kwalifikacje i dopuszczenie

Kwalifikacja spawacza musi odpowiadać metodzie, materiałowi, pozycji, zakresowi i terminowi ważności wymaganym kontraktem lub normą. Oprócz kwalifikacji sprawdza się szkolenie BHP, dopuszczenie do konkretnego miejsca i wyposażenie ochronne. Prace gorące wymagają zezwolenia, osłon przed iskrami, kontroli materiałów palnych, wentylacji, gaśnic i obserwacji po zakończeniu zgodnie z regułą obiektu. Nadzór definiuje, kto może przerwać pracę i kto zatwierdza wznowienie po zmianie warunków.

04

Kontrola spoiny i naprawa

Kontrolę wizualną prowadzi się według kryterium akceptacji dla danej konstrukcji, z dostępem do wymaganej powierzchni i oświetleniem. Wymiar, położenie, nieciągłość i numer spoiny zapisuje się w sposób umożliwiający odniesienie do rysunku. Badania dodatkowe wykonuje kompetentny, zatwierdzony podmiot, gdy wymaga tego plan jakości. Naprawa powinna być udokumentowana z przyczyną, metodą, ponownym badaniem i decyzją o zamknięciu. Sama poprawka szlifierska nie może ukrywać niezgodności bez formalnej akceptacji.

05

Identyfikowalność materiału i spoin

Oznaczenia materiału, partii, elementu i spoiny powinny pozostać czytelne po cięciu i montażu. Zapis łączy wykonanie z rysunkiem, wymaganiami projektu i wynikami kontroli.

06

Przekazanie konstrukcji i dokumentacji

Przed odbiorem uzgadnia się kompletność zapisów, status niezgodności, napraw i badań wymaganych planem jakości. Element przekazuje się do kolejnego etapu po decyzji osoby upoważnionej.
OBSZARY ZASTOSOWANIA

Inne warunki.
Inny plan operacyjny.

Plan operacyjny dopasowujemy do warunków obiektu, branży i wymagań klienta.

01

Konstrukcje stalowe

Elementy warsztatowe i montaż na obiekcie różnią się dostępem, tolerancją i sposobem kontroli. Plan produkcji powinien łączyć numer detalu, rewizję dokumentacji i status odbioru.

02

Ślusarstwo i remont

Demontaż, dopasowanie, wymiana i naprawy wymagają identyfikacji zakresu, kontroli stanu istniejącego, bezpiecznej izolacji mediów i akceptacji zmian.

03

Stocznie i jednostki pływające

Prace w przestrzeniach ograniczonych, pod pokładem lub w sąsiedztwie innych procesów wymagają zezwoleń, atmosfery bezpiecznej, nadzoru i planu koordynacji.

SCHEMAT REALIZACJI

Od rozpoznania
do wspólnego odbioru.

Etapy pomagają zdefiniować bramki kontroli, decyzje i przepływ informacji w projekcie.

  1. 01Przegląd rysunku i zakresu
  2. 02Potwierdzenie materiału oraz rewizji
  3. 03Dobór procesu i kwalifikacji
  4. 04Przygotowanie, montaż, spawanie
  5. 05Inspekcja, pomiar i badania
  6. 06Dokumentacja oraz przekazanie
WEJŚCIEWYKONANIEODBIÓR

JAKOŚĆ, BEZPIECZEŃSTWO I ROLE

Standard pracy
i granice decyzji.

Osoby wykonujące zadanie, nadzorujące je oraz zatwierdzające wynik powinny być wskazane z imienia funkcji, zakresu i kanału eskalacji.

01

Kwalifikacje i zakres procesu

Weryfikacja certyfikatu spawacza według wymaganej normy, metody, materiału, pozycji i zakresu grubości. Dla stali często stosowana jest PN-EN ISO 9606-1; właściwy standard określa specyfikacja projektu.

02

Materiały i identyfikowalność

Oznaczenie materiału bazowego i dodatkowego, atesty, numery wytopu, warunki magazynowania, suszenie i wydanie na zlecenie według systemu jakości projektu.

03

WPS i kontrola spoin

Aktualna instrukcja, parametry, przygotowanie złącza, kolejność ściegów, warunki otoczenia i kontrola międzyściegowa są dokumentowane tam, gdzie wymaga tego projekt.

04

BHP prac gorących

Pozwolenie, osłony, kontrola pożarowa, wentylacja, PPE, obserwator i przegląd miejsca po zakończeniu prac. Stocznia lub właściciel obiektu zatwierdza dostęp i izolacje.

05

Pasowanie, montaż i kolejność prac

Dopasowanie elementów, tolerancje, mocowanie i kolejność montażu wynikają z rysunku oraz zatwierdzonej technologii. Rozbieżności wymagają decyzji inżyniera przed kontynuacją.

06

Przekazanie konstrukcji i dokumentacji

Przekazanie obejmuje status spoin i badań wymaganych planem jakości, zamknięcie niezgodności oraz komplet zapisów. Odbiór potwierdza osoba wskazana w projekcie.

RAPORTOWANIE

Dane, które wyjaśniają przebieg.

Raportowanie skupia się na uzgodnionych wskaźnikach operacyjnych i jakościowych.

  1. 01

    postęp według elementu, rysunku, rewizji i operacji

  2. 02

    status inspekcji wizualnej, pomiarów i zamówionych badań

  3. 03

    niezgodności, rework, dyspozycje oraz wyniki ponownej kontroli

  4. 04

    kompletność certyfikatów personelu i identyfikowalności materiałów

  5. 05

    godziny, blokady, dostęp i zależności od innych branż

ROZPOCZĘCIE PROJEKTU

Najpierw rozpoznanie.
Potem uruchomienie.

Plan prac i oferta powstają po weryfikacji lokalizacji, dokumentów, odpowiedzialności, wymagań jakościowych i realnej dostępności zasobów.

  1. 01

    Dane wejściowe

    Rysunki, specyfikacja, rewizje, BOM i kryteria odbioru.

  2. 02

    Rozpoznanie

    Materiał, metoda, WPS/WPQR, zakres spoin i wymagane badania.

  3. 03

    Podział odpowiedzialności

    Warunki warsztatu lub stoczni, pozwolenia, dostęp, podnoszenie i koordynacja.

  4. 04

    Projekt procesu

    Kwalifikacje, uprawnienia, plan jakości, ewidencja materiału i odpowiedzialni inspektorzy.

  5. 05

    Pilotaż

    Próba pierwszego elementu lub złącza, akceptacja dokumentów i punktów kontroli.

  6. 06

    Przegląd

    Przegląd postępu, reworków i gotowości pakietu odbiorowego.

FAQ

Najczęstsze pytania.

Odpowiedzi opisują sposób organizacji usługi, kluczowe ustalenia i zasady współpracy właściwe dla danej kategorii.

Jak dobiera się kwalifikacje spawaczy do projektu?

Weryfikuje się metodę, materiał, pozycję, zakres grubości i ważność kwalifikacji względem dokumentacji oraz wymagań projektu. Warto również uwzględnić metodę, materiał, pozycję i zakres ważności kwalifikacji. Właściciel projektu zatwierdza wymagania technologiczne i kryteria jakościowe przed rozpoczęciem prac. Dokumentację i kwalifikacje należy sprawdzić dla konkretnego materiału, metody i zakresu. Zmiana rysunku, WPS lub warunków na stanowisku wymaga ponownego potwierdzenia przez osoby odpowiedzialne.

Jakie dokumenty technologiczne są uzgadniane przed rozpoczęciem?

Zakres może obejmować rysunki i ich rewizje, WPS, plan kontroli, identyfikację materiału, kryteria odbioru oraz wymagane zapisy jakościowe. Warto również uwzględnić rewizje dokumentacji, WPS i wymagane zapisy kontroli. Właściciel projektu zatwierdza wymagania technologiczne i kryteria jakościowe przed rozpoczęciem prac. Dokumentację i kwalifikacje należy sprawdzić dla konkretnego materiału, metody i zakresu. Zmiana rysunku, WPS lub warunków na stanowisku wymaga ponownego potwierdzenia przez osoby odpowiedzialne.

Jak planuje się prace gorące w stoczni lub zakładzie?

Uzgadnia się pozwolenia, dostęp, izolację strefy, osłony, wentylację, ochronę przeciwpożarową i nadzór zgodnie z zasadami obiektu. Warto również uwzględnić pozwolenia, izolację stref i zabezpieczenia prac gorących. Właściciel projektu zatwierdza wymagania technologiczne i kryteria jakościowe przed rozpoczęciem prac. Dokumentację i kwalifikacje należy sprawdzić dla konkretnego materiału, metody i zakresu. Zmiana rysunku, WPS lub warunków na stanowisku wymaga ponownego potwierdzenia przez osoby odpowiedzialne.

Jak organizuje się badania nieniszczące spoin?

Metodę, zakres i kryteria badań określa plan jakości. Wymagane badania wykonuje kompetentny, zatwierdzony podmiot wskazany w projekcie. Warto również uwzględnić metodę badania i kryteria akceptacji spoin. Właściciel projektu zatwierdza wymagania technologiczne i kryteria jakościowe przed rozpoczęciem prac. Dokumentację i kwalifikacje należy sprawdzić dla konkretnego materiału, metody i zakresu. Zmiana rysunku, WPS lub warunków na stanowisku wymaga ponownego potwierdzenia przez osoby odpowiedzialne.

Jak przebiega postępowanie z niezgodnością spoiny?

Niezgodność jest identyfikowana i rejestrowana. Metodę naprawy oraz ponownej kontroli zatwierdza osoba odpowiedzialna za projekt lub jakość. Warto również uwzględnić zatwierdzoną naprawę i ponowną kontrolę niezgodności. Właściciel projektu zatwierdza wymagania technologiczne i kryteria jakościowe przed rozpoczęciem prac. Dokumentację i kwalifikacje należy sprawdzić dla konkretnego materiału, metody i zakresu. Zmiana rysunku, WPS lub warunków na stanowisku wymaga ponownego potwierdzenia przez osoby odpowiedzialne.

Jakie informacje przygotować do omówienia zakresu?

Przydatne będą rysunki i rewizje, materiały, metody spawania, pozycje, wymagane kwalifikacje, plan kontroli, lokalizacja i warunki dostępu. Warto również uwzględnić rysunki, warunki obiektu i kryteria odbioru projektu. Właściciel projektu zatwierdza wymagania technologiczne i kryteria jakościowe przed rozpoczęciem prac. Dokumentację i kwalifikacje należy sprawdzić dla konkretnego materiału, metody i zakresu. Zmiana rysunku, WPS lub warunków na stanowisku wymaga ponownego potwierdzenia przez osoby odpowiedzialne.

KONTAKT BIZNESOWY

Porozmawiajmy o procesie.

+48 666 304 080
BIURA RALEN GROUP · POLSKA
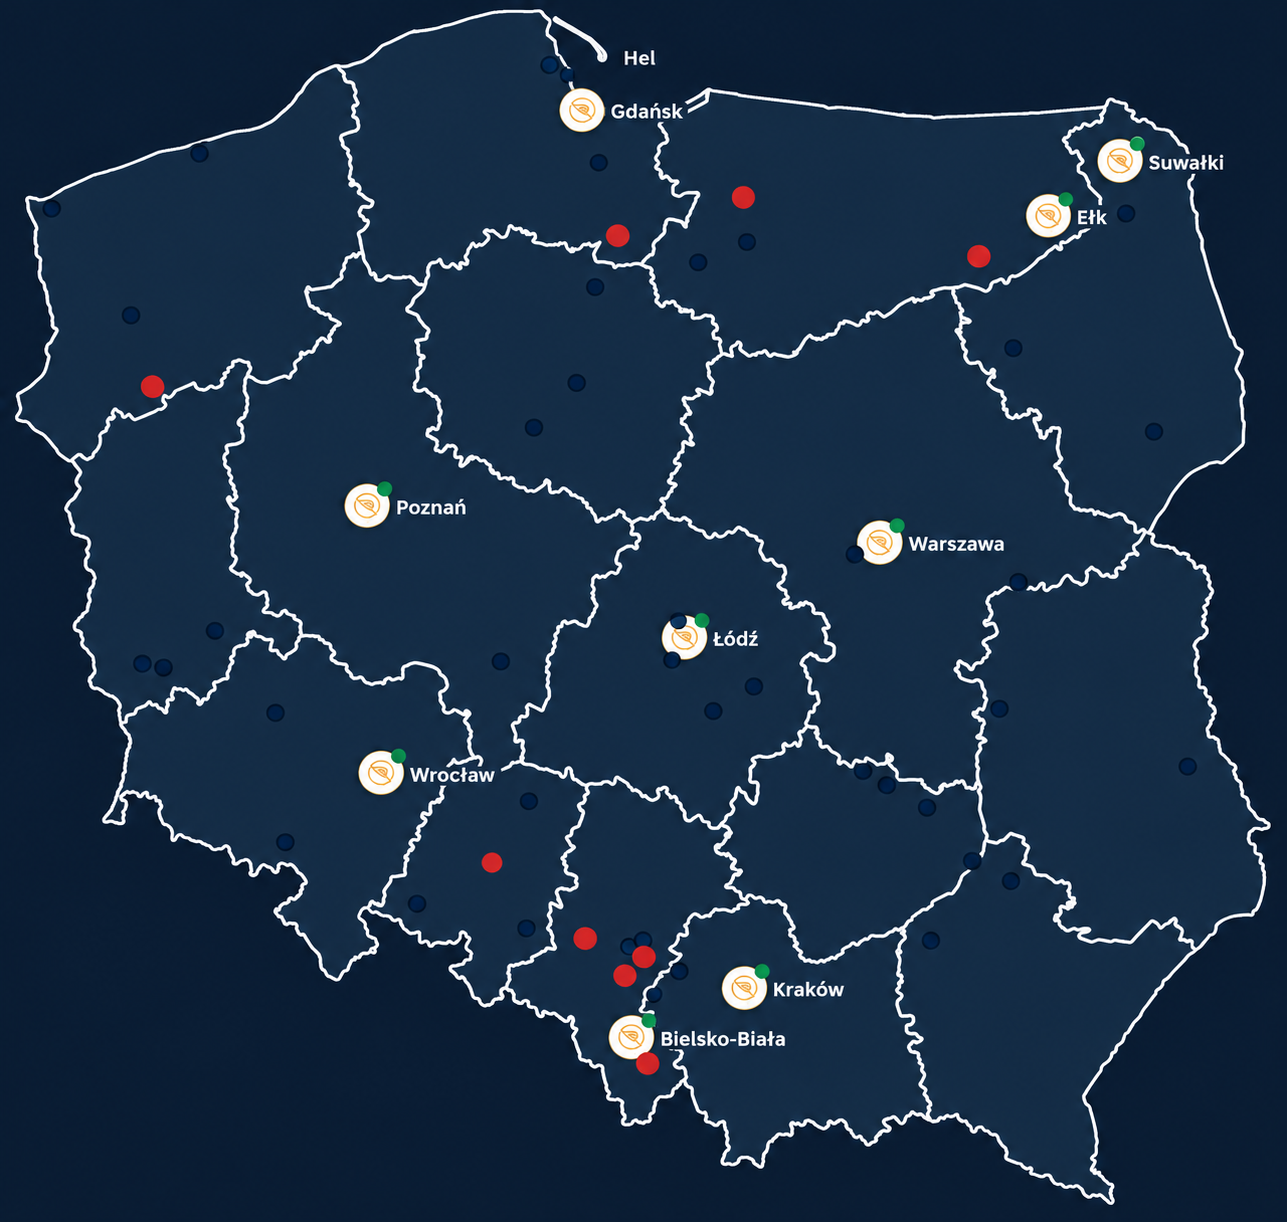
Mapa Polski z podziałem na województwa i oznaczonymi biurami Ralen Group w Gdańsku, Suwałkach, Ełku, Poznaniu, Warszawie, Łodzi, Wrocławiu, Krakowie i Bielsku-Białej.

Wysyłka online nie jest aktywna. Skontaktuj się telefonicznie: +48 666 304 080.

Biura Ralen Group i Works4You

Polska · Ukraina

Biura Ralen Group i Works4You: Bielsko-Biała, Ełk, Warszawa, Suwałki, Gdańsk, Poznań, Wrocław, Kraków, Łódź, Lwów, Winnica, Kijów
Biura Ralen Group i Works4You

Polska

  • Bielsko-Biała
  • Ełk
  • Warszawa
  • Suwałki
  • Gdańsk
  • Poznań
  • Wrocław
  • Kraków
  • Łódź

Ukraina

  • Lwów
  • Winnica
  • Kijów